

Пресс для стыковки арматуры ПО-80
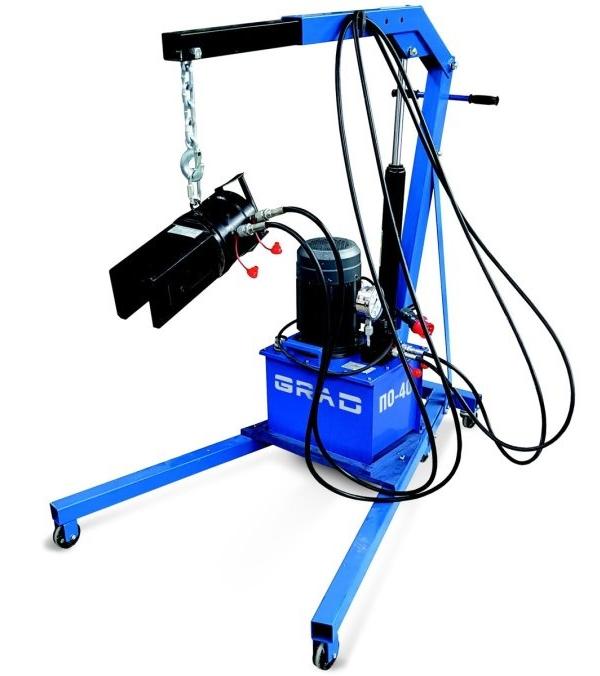
Пресс обжимной ПО-80 — это профессиональное решение для механического соединения арматурных стержней методом опрессовки, обеспечивающим высокую надёжность и долговечность создаваемых соединений при соблюдении правил эксплуатации.
Назначение и область применения
Пресс предназначен для механического соединения стальной строительной арматуры в диапазоне от 12 до 40 мм. В большинстве случаев предварительная опрессовка концов арматурных стержней производится на арматурном участке (на земле), где обжимная муфта монтируется на один из стыкуемых арматурных стержней, расположенных для удобства горизонтально. Затем стержни подаются в конструкцию для монтажа в проектное положение. После чего присоединяемый стержень вставляется в не обжатую половину муфты (уже находящуюся в конструкции) и оператор опрессовывает вторую половину стыка заканчивая выполнение соединения.
Производительность пресса составляет от 40 до 120 стыков за одну 8-ми часовую рабочую смену. Данный параметр сильно зависит от многих факторов, таких как высота расположения стыка от уровня пола, основания пола, густоты армирования, диаметра соединяемых стержней, а также квалификации ИТР (организация работы участка).
Принцип работы
Рабочий процесс осуществляется следующим образом:
- Муфта одевается на один из соединяемых стержней на половину своей длины, таким образом чтобы конец арматуры находился в «необжимаемой» зоне муфты (отмечена окрашиванием)
- Вилка пресса и находящиеся внутри нее матрицы располагаются относительно муфты таким образом чтобы первый оттиска штампов был выполнен в центре соединения вне пределов «необжимаемой» зоны.
- При повороте реверсивного клапана в положение «А» (для систем с ручным управлением), либо при нажатии кнопки «подача» (для систем с электрическим управлением) гидравлическая жидкость направляется в рабочую камеру;
- Подвижная матрица движется к неподвижной, осуществляя опрессовку;
- При повороте реверсивного клапана в центральное положение (для систем с ручным управлением), или при прекращении нажатия на кнопку «подача» (для систем с электрическим управлением), подача прекращается, процесс останавливается;
- При повороте в положение «В» (для систем с ручным управлением), либо при нажатии кнопки «возврат» (для систем с электрическим управлением), происходит возврат матрицы в исходное положение.
- Затем вилка пресса перемещается на ширину оттиска штампа в сторону от центра муфты (НЕ НАОБОРОТ!) и выполняется следующий жим. Таким образом путем многократного обжатия выполняется все соединение.
! Необходимо обратить отдельное внимание на то, что процесс опрессовки соединения выполняется строго от центра муфты к ее краям и ни в коем случае не наоборот. При выполнении опрессовки муфта удлиняется относительно исходной величины. Это называется относительным удлинением. Данная величина регламентируется п.4.8. ГОСТ34278-2024 в размере не менее 8%. Т.е. после опрссовки длина муфты должна стать не менее чем на 8% длиннее. Это собственно и есть основной способ контроля качества обжимных соединений на площадке (п.5.4.3.2. ГОСТ 34278-2024), мастер в конце смены идет с рулеткой на площадку и проверяет относительное удлинение на конкретной захватке. Если это параметр не выполняется, значит опрессовка была выполнена с нарушениями технологии, скорее всего давление пресса было чрезмерно низким. Если выполнять опрессовку соединения от края к центру, то между состыкованными стержнями образуется воздушный зазор, эта неучтённая величина нарушит проектное положение верхнего стержня и приведет к последующим ошибкам в монтаже, кроме того нагрузка в конструкции будет передаваться не непосредственно с верхнего стержня на нижний, а через муфту, что лишает соединение некоторого запаса прочности.
|
Усилие пресса, тонн
|
100 |
|
Раб. давление, МПа
|
75 |
|
Потребляемая мощность, кВт
|
4 |
|
Габаритные размеры, мм
|
550×175×134 |
|
Масса, кг
|
130 |
- Гидравлический пресс;
- Гидростанция;
- Комплект матриц (поставляется отдельно);
