

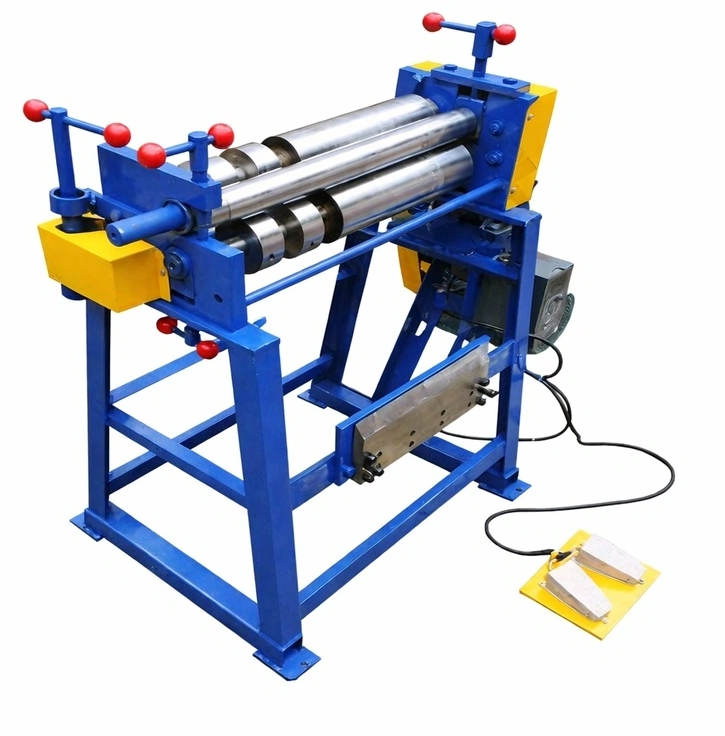
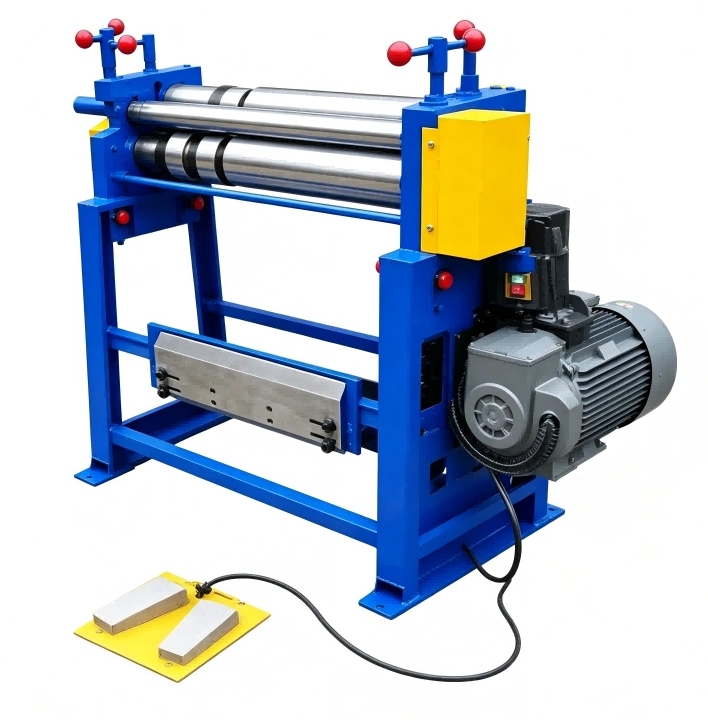
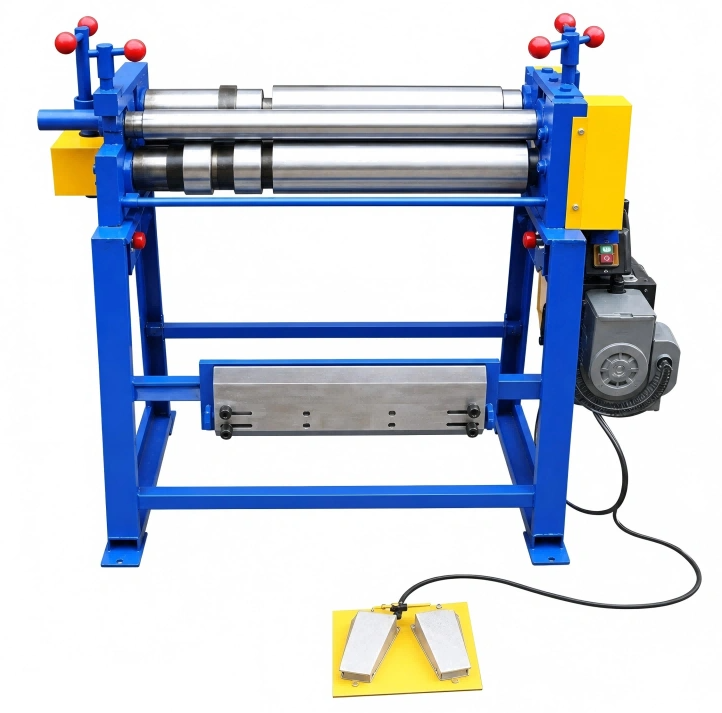
Электромеханические вальцы HT-B6
Новинки



Под заказ
Наши менеджеры обязательно свяжутся с вами и уточнят условия заказа
Обращаем Ваше внимание на то, что приведенные цены, характеристики и фотографии товаров носят исключительно ознакомительный характер и не являются публичной офертой, определяемой пунктом 2 статьи 437 Гражданского кодекса Российской Федерации.
Описание
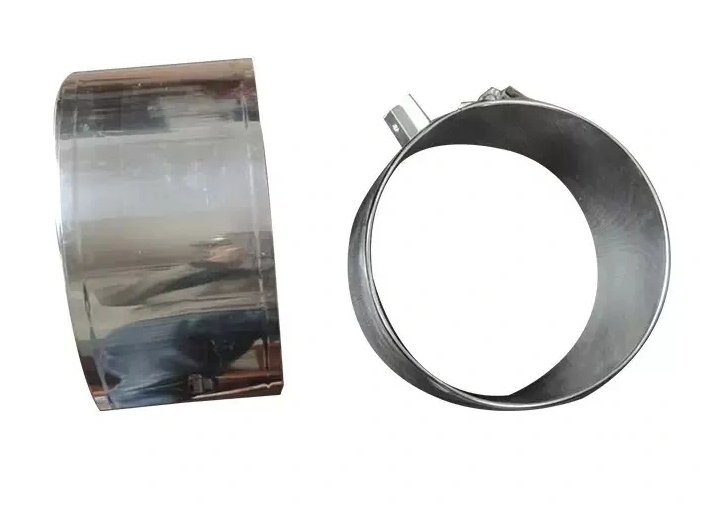
Станок для круговой гибки металла — также известный как оборудование для формовки обечаек или вальцовочный станок для изготовления хомутовых нагревателей — представляет собой специализированное устройство, предназначенное для придания металлическим полосам или листам цилиндрической либо кольцевой формы. Этот процесс играет ключевую роль в производстве изделий, требующих изогнутой или круглой конфигурации, например, корпусов для хомутовых нагревателей или самих нагревательных элементов хомутового типа. В процессе работы станок оказывает давление на металлическую полосу и приводит её в движение, пропуская через систему регулируемых валков, что позволяет получить изделие заданного диаметра. Возможность настройки диаметра и скорости навивки делает этот станок универсальным инструментом для производства хомутовых нагревателей, позволяя адаптироваться к самым разным техническим требованиям, оптимизировать производственный процесс и гарантировать высокую точность размеров металлических деталей.
Станок для вальцовки металлических полос — это высокоточное промышленное оборудование, предназначенное для гибки плоских металлических заготовок и придания им цилиндрической или барабанообразной формы. Данный станок незаменим при производстве таких изделий, как корпуса хомутовых нагревателей и зажимные нагревательные элементы, где плоскому металлу необходимо придать заданную кривизну. Благодаря прочной конструкции и возможности точной настройки, это оборудование стало неотъемлемым инструментом в индустрии электронагревательных устройств. Оно позволяет точно контролировать диаметр навивки и скорость работы, обеспечивая высокое качество и единообразие изготавливаемых деталей, что критически важно для эффективной работы хомутовых нагревателей.
Максимальная ширина заготовки: позволяет выполнять гибку плоских металлических деталей шириной до 500 мм, что делает оборудование подходящим для изготовления корпусов хомутовых нагревателей различных размеров.
Регулируемый диаметр навивки: диаметр получаемого изделия (витка) можно настраивать в соответствии с конкретными производственными задачами, что обеспечивает гибкость при создании нагревателей различных конструкций.
Регулируемая скорость навивки: рабочую скорость можно изменять, оптимизируя процесс для различных материалов и толщин заготовок, что повышает качество чистовой обработки и общую производительность.
Высокая мощность: станок оснащен двигателем мощностью 1100 Вт и рассчитан на подключение к трехфазной сети 380 В, что гарантирует стабильную и надежную работу при непрерывных операциях по гибке металла.
Компактная конструкция: при габаритах примерно 1100x550x1000 мм и весе 160 кг станок отличается компактностью, благодаря чему его легко интегрировать в производственные линии на любом предприятии.
Конкурентные преимущества
Производственная универсальность: возможность регулировки ширины и диаметра навивки позволяет изготавливать широкий ассортимент корпусов для хомутовых и стяжных нагревателей на одном станке.
Точность и стабильность: точная настройка скорости и диаметра обеспечивает равномерную формовку деталей, что гарантирует высокое качество готовой продукции.
Операционная эффективность: регулировка скорости навивки позволяет оптимизировать время цикла и производительность, способствуя снижению производственных затрат.
Долговечность и надежность: оборудование разработано для промышленного использования; его мощность и конструктивные особенности обеспечивают длительный срок службы и стабильные результаты при гибке металла.
Оптимизация пространства: компактные размеры позволяют разместить станок даже в производственных помещениях с ограниченной площадью, не жертвуя при этом мощностью и производительностью.
Общий процесс вальцовки металла (формовки обечаек) описан ниже:
Подготовка материала: Плоская металлическая полоса или лист подается на вход станка; при этом необходимо обеспечить правильное выравнивание заготовки относительно валков.
Настройка параметров: Оператор задает требуемый диаметр цилиндрической детали (витка) с помощью элементов управления станком. Также выбирается оптимальная скорость гибки — с учетом типа материала и толщины заготовки, — чтобы избежать нежелательных деформаций или чрезмерных внутренних напряжений.
Запуск процесса гибки: После настройки параметров станок приводится в действие. Валки начинают вращаться, захватывая металлическую заготовку и постепенно изгибая ее до тех пор, пока она не примет требуемую цилиндрическую форму.
Контроль и управление: В процессе работы оператор следит за ходом гибки, обеспечивая равномерность изгиба и точность размеров. Возможность регулировки скорости позволяет при необходимости вносить коррективы.
Выгрузка детали: По завершении процесса гибки — когда заготовка приняла заданный диаметр — станок останавливается, после чего готовую деталь можно извлечь для дальнейшего использования, например, при производстве хомутовых или ленточных нагревателей.
Характеристики
|
Макс. ширина листа, мм
|
500 |
|
Мин. диаметр вальцевания, мм
|
100 |
|
Потребляемая мощность, кВт
|
1,1 |
|
Габаритные размеры, мм
|
1100 × 550 × 1000 |
|
Масса, кг
|
160 |
Видео
